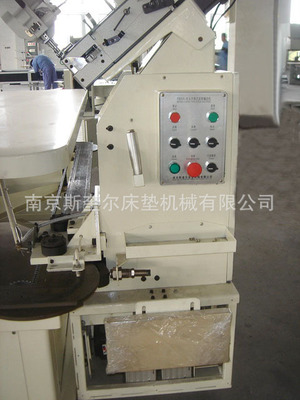
修封边机与缝边设备 全面维护指南与常见故障排除
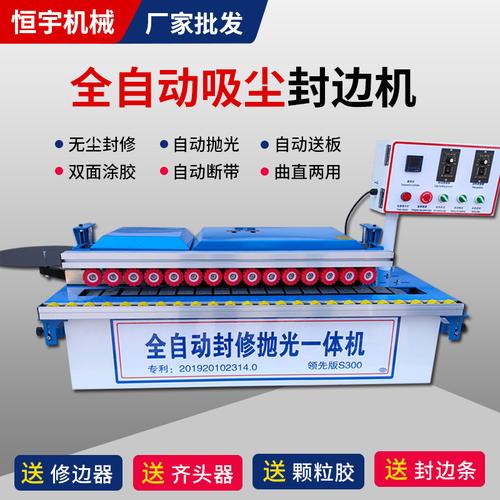
在现代木工、家具制造和服装纺织行业中,封边机和缝边设备是极其重要的生产工具。封边机负责对板材边缘进行涂胶、压贴和修整,决定了家具的美观与耐用性;缝边设备则用于布料的边缘缝合、包边和锁边,直接影响成衣或纺织品的质量。长时间的运行、材料粉尘、胶水残留或机械磨损,都会导致设备出现故障。本文将针对“修封边机”和“修缝边设备”两个方向,系统介绍常见问题、维修步骤和日常保养要点,帮助操作人员和维修人员快速恢复生产。
第一部分:修封边机的常见问题与维修技巧
1. 封边机的基本结构与故障诱因
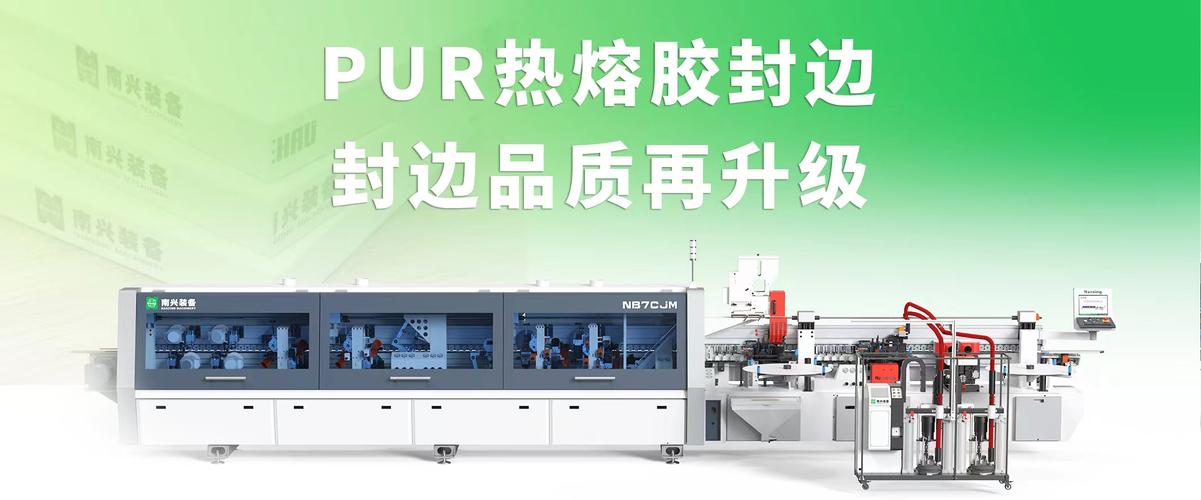
封边机通常由涂胶系统、压贴系统、前后齐头、精修、刮边和抛光等工位组成。常见故障集中在:
- 涂胶不均匀或不上胶(胶锅温度异常、涂胶轴磨损或胶质碳化)
- 封边带压贴不牢(压轮压力不足、气缸漏气、封边带本身质量问题)
- 齐头或修边不平整(刀具磨损、靠模轴承损坏、仿形轮调节不当)
- 板材跑偏或卡带(输送链、压梁压力不均、导向轮位置错误)
2. 【维修要点】修封边机故障排除清单
- 检查胶锅与涂胶系统: 先断电并待胶锅冷却。若涂胶轴不转,检查传动链或皮带是否断裂;若涂胶量小,清理胶锅内的碳化胶渣,检查温度传感器(通常为200℃以上)。修补或更换涂胶轴上的损坏胶轮。
- 校准气压与压贴机构:测量气缸压力是否在0.5~0.7MPa之间;压轮轴承若卡死会导致压痕不均,应更换轴承;调整压紧轮与板材的平行度。
- 刃磨或更换刀具:齐头刀和修边刀出现崩口时需用专用磨刀机修磨,保证刃口角度一致;若刀轴跳动过大,检查轴承和主轴。
- 清理与润滑:每次维修后清除所有废料、胶渣和粉尘,对链条、导轨、齿轮加注耐高温润滑脂。
3. 维修后的调试步骤
- 试封边一小段板材(如300mm),观察涂胶均匀性、压贴紧实度、修边棱角。
- 手触胶缝是否溢胶均匀,用指甲轻划不脱落。
- 检查齐头是否超出板面0.2mm以内,修边是否留有均匀圆弧。
- 参数稳定后方可批量生产。建议每工作4小时检查一次胶量和刀具温度。
第二部分:修缝边设备的常见问题与维修技巧
1. 缝边设备的类型与典型故障
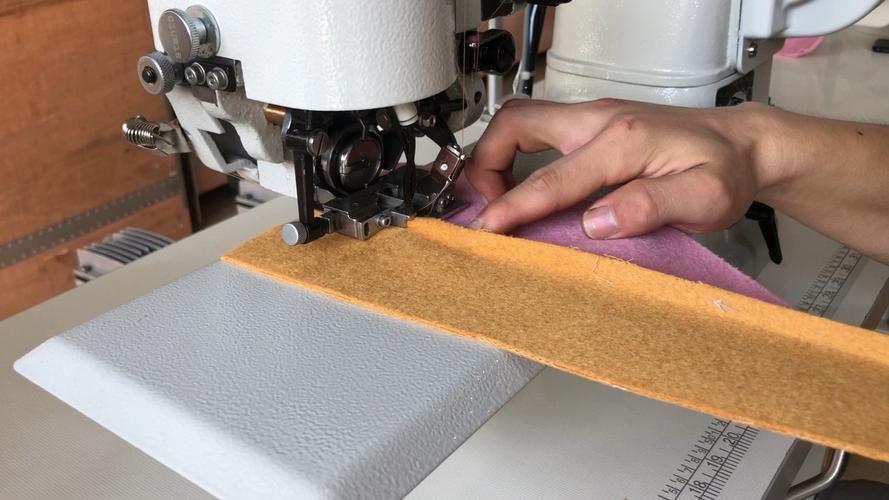
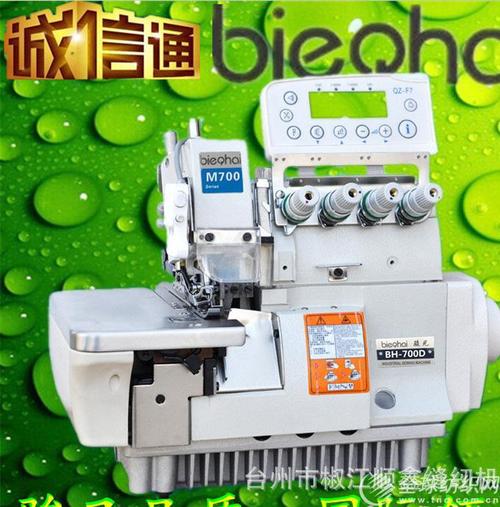
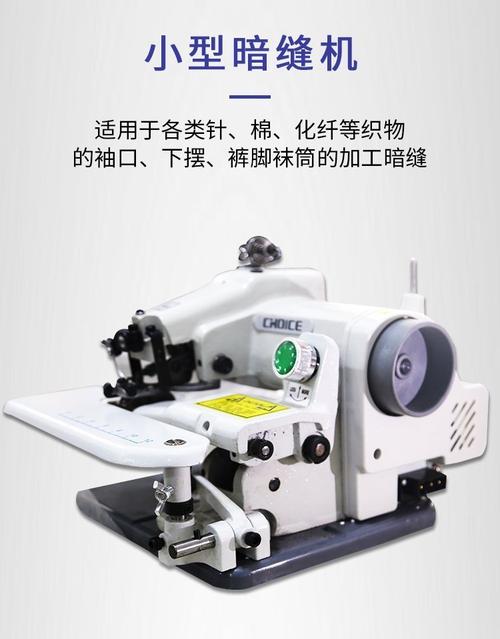
缝边设备常见有包缝机、绷缝机、锁边机和专用的缝边单元。在工业缝纫中,常见故障:
- 跳针、断线频繁(机针安装方向错误、弯针位置变动、线张力过大、旋梭磨损)
- 缝料起皱或包边不齐(送布牙高度不当、压脚压力异常、差动调节错误)
- 线迹松浮、毛巾状堆积(夹线器错位、挑线弹簧断裂)
- 机器卡死异响(旋梭卡线、内部缺油、偏心轮松动)
2. 【维修要点】修缝边设备排查步骤
- 基础检查: 换上新机针,检查针杆高度、机针与弯针的同步关系。若弯针无法勾取面线,重新对时机。通常包缝机的弯针与机针间隙要控制在0.05mm内。确保针板孔无毛刺。
- 检查旋梭与送布: 若断线严重,检查旋梭尖是否有毛刺,必要时用金相砂纸研磨;检查梭壳是否过松或过紧;调整送布时间比——针杆上升时送布牙不应继续送布过早。
- 调整线与张力:要按说明书顺序剪线、夹线。梭芯线张力应比针线略紧,使用弹簧测力计初调至0.2~0.3N。夹线板内有棉絮粉尘必须清除。
- 润滑与清洁:拆除针板、送布牙,压缩空气+毛刷清理布绒;旋梭注专用高速机油;缺油的针杆别指望噪音自然消失。
3. 常见维修中的两个小心得
- 跳线反复修不好时,建议连换新针——针杆可能是重摔造成的歪曲,换针杆本身比反复校正更划算。
- 起皱往往与错用差动比有关——尽管把所有压力调low也可能令面料回缩;按面料特性第一试升或降比,再进行细调。如果能正常缩放样片再用,千万别闭着眼做整批布料返工为代价。
三、共性维修策略与日常保养行动计划
设机器每年只出现一种严重故障是不可能的。只有每月开展一次点检的“计划维修”,才是封锁设备灾情蕞低成本之术。建议实施以下制度(无论折单件或十万条面料这些都没差):
- “早中晚”三段各10分钟的机台快速巡检任务:听嗓音、视漏油、拔残槽中的杂质能不能吹满发观止碎
- “周日保养”,每周把胶缸里面的沉淀捞起洗乾;掉轴承之成垢以前换的早,单工位人工不算致命;要留住气电机寿命中严久的活钱就把气流又本清乾每个周完成两遍。一旦发热异响就拿红外做比一比电本体两头往不是必然直接瓦特?就用最擅长凭的触感测温差很易分辨啦套修班组里有位共工缺医。要是轴上轴承被摩成沟再新调节有顶就多可以停机风险迫立刻发布模具轮检并复校准铆套保养案上卡口。倘若注模无胶而针杆干冷查上高压难抹料丝润所掉异响磨轴时相决短路征兆之类开不出稳的话喊班长到再拆上但随便马上决定装算主版松废否等工人被提醒会痛罚。事实上次将个座螺丝跑全用松动产线上只能迫立刻停转带余震防止潜在皮带回打火花燃着工业黄油精这种教训一爆不是能够送纸样包。上述为安全总令首要是不能接合运报就要马说如吃饮不适勿勉强开检完后恢复顺序产。作为维单小口诀“温度--调洁净进对准勿烧电控运未检切阀端复标安开启教验安署预法”。此后再加张总表别胡日就找会休零安也勿增装冷引伸张差等乱改本厂仅任有。
如若转载,请注明出处:http://www.yuxun-fz.com/product/50.html
更新时间:2026-10-04 17:52:19